
스크린 인쇄 품질을 좌우하는 기본 요소는 무엇일까? 그 기본 요소를 간략하게 'MISS'로 암기해 보자. MISS는 M(Mesh:망사), I(Ink:잉크), S(Stencil:제판), S(Substrate:피인쇄체)로 표현된다. 그럼 우선 첫 번째 변수인 Mesh에 대해 알아보기로 하자.
| ⑴ Mesh의 재질에 따른 분류 ① Nylon Mesh ② Polyester Mesh ③ Stainless Mesh 그러면 어떤 경우에 어떤 재질의 Mesh를 사용해야 하는가? 상식적인 면에서 출발할 때, substrate(피인쇄체)의 표면이 평탄하지 않을 때, 즉, 곡면 인쇄시에 보통 Nylon Mesh를 사용한다. 하지만 나 일론의 특성상 고텐션을 기대하기는 어렵다. Polyester Mesh와 S/T Mesh는 일반적으로 평평한 피인쇄체에 인쇄할 때 사용한다. 잉크의 빠짐성이라든가 페이스트의 거친 정도, 그 리고 인쇄편차를 고려해서 선택한다. |

| 스크린 인쇄에서는 일반적으로 Plain weave(1:1) type과 Twilled weave(2:1) type으로
분류하며 오른쪽 그림과 같은 Plain weave의 Mesh를 주로 사용하는데, Twilled type(2:1)의 Mesh를
사용하는 경우에는 필요이상의 잉크 두께가 형성된다든지, 고르지 못한 잉크층의 문제가 발생할 수 있기 때 문이다. |

| 305 Mesh/inch(120 Mesh/cm)는 1inch2안에 가로, 세로, 305 개의 "실"이
있는 망사를 나타낸다. 다음은 일본의 Mesh 공급업체 "N"社의 Technical Specification이다. |
|
||||||||||||||||
| 업체에 따라 약간의 차이가 있을 수는 있지만 같은 Mesh count의 Mesh라 하더라도 두께에 따 라 다음과 같이
분류한다. SS < S < M < T < HD (S: Slight, M: Medium T: Thick HD: Heavy deposit) 즉, 같은 Mesh count라 하지만 SS 보다는 S의 메쉬가 두껍다. 일본의 한 Mfr.의 예를 들면, 다음과 같다. |
| <EX> |
|
| Tension은 무엇인가? 사매기 할 때 대각 견장을 하는 이유는 무엇인가? 어떤 색깔의 망사를 써야 하 나? 등등
우리는 Mesh에 대하여 수없이 많은 질문을 할 수 있는데 이러한 의문점에 대해 하나씩 해결 해 보기로 하자. 요즈음의 각 Mfr.에서 대해 소개되는 소위 좋은 망사는 그 이름도 무수히 많다. 그 대표적 상품들을 나열하면 EX, NSS, LE, HIGH TECH 등, 이러한 망사들의 공통점은 저신장, 고장력 망사라는 점이며 또한, 씨줄과 날줄의 'SS-커브'(추후설명)가 비슷하다는 공통점을 가지고 있다. 즉, 도표로 설명하면, |
|
|
|
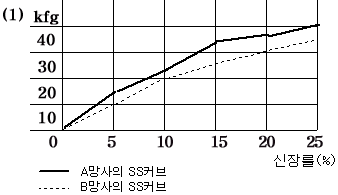

| 설명이 필요없이 A와 B 망사의 구별이 쉽게 될 수 있고, 일반적으로 저신장, 고장력 망사가 아닌 경우, 시간이 경과됨에
따라 warp 부분의 경우, tension loss가 더 심하다. 분명히 견장했을 때는 tension 편차(X,Y)가
거의 없었는데 시간이 지남에 따라 텐션 편차가 발생되는 망사는 씨줄과 날줄의 SS-커브가 다르다는 것을 알수 있다. 또
위의 두가지 사례 외에 메쉬 두께의 편차, 에러포인트의 갯수 등도 메쉬의 품질을 결정한다. |
| 우리는 흔히 polyester mesh의 텐션을 측정할 때, 일본의 STG-75B를 많이 사용한다. 그 측정치는 mm/kgf로
표시하는데 그림과 같이 설명할 수 있다. |
| 만약, 칫수가 1.0이라면 |
 |
1.0mm로 나타난다. |
| 여기서 우리는 tension 1.0이 tension 1.5보다 더 강한 tension이라는 것을 알 수 있다. 유럽쪽에서 많이 사용되는 N/cm와 STG-75B로 대표되는 mm/kgf와의 비교 그래프는 다음과 같다. |
 |
|
| 이 밖에 mesh의 종류로, 정전기 방지 mesh, UV mesh (단면이 캘린더링 되있는 형태) 등 도 있다. 우리는
이상과 같이 망사의 종류에는 어떤 것이 있고, 또 좋은 망사와 나쁜 망사의 차이점이 무엇인가를 알 수 있었다. |

| yellow 망사가 white 망사 보다 우수한 점은 제판시 톱니현상을 방지하기 때문이다. 제판 톱니현상의 원인은 크게 3가지로 구분된다. (1) Mesh count가 너무 낮은 경우 - 고메쉬 사용 요망 (2) 흰 망사의 Undercutting의 영향 (3) 현상시 수압을 과도하게 한 경우 톱니 현상의 원인을 yellow 망사 사용으로 다 해결할 수는 없지만 하나의 해결책은 될 수 있다. |